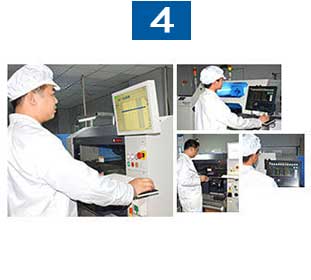
高速贴片机按坐标程序贴装,支持 01005(0.4×0.2mm)与 0.25mm Pitch 的 BGA/QFN。实际产线上,01005 能不能贴稳,关键看钢网开孔和贴装压力,不在机器标称精度。我们 8 条线是模组机、高速机与多功能机搭配,小料走高速机,异形件和大颗连接器走多功能机,一片板不用来回换线折腾。锡膏用 SAC305 无铅,钢网厚度按 0.10–0.15mm 选,面积比不够的细间距开孔要缩,不然脱模带锡、连锡跟着来。
贴完不是就完事,中间还得过几道判据
贴装后进 12 温区氮气回流焊,升温控制在 1–3℃/s,峰值 235–245℃,217℃ 以上保持 60–90s,冷却斜率也要盯住。炉前有 SPI 看锡膏体积,炉后有 AOI,BGA 和 QFN 这类藏焊点的位置加 X-Ray 查空洞。这些记录按批次留档,客户要追溯哪一片板,能顺着坐标程序和时间段倒回去。
说实话,01005 和 0.25mm Pitch 的板子,我建议打样阶段就把拼板和钢网方案一起定下来,别等批量再改。打样 3–5 个工作日、批量 4–6 个工作日,把 Gerber、BOM 和坐标文件发过来,工程先做一遍可制造性核对再上线。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发