
03DIP · THT
DIP 插件后焊
DIP 的手工环节比 SMT 多,管理比设备更关键。
五个暂存区独立标识,插件后同样上 AOI,错件漏件当场拦下。
- 插件线
- 2 条
- 后焊线
- 2 条
- 洗板
- 干冰清洗 + 水洗
01Scope
这道工序做什么
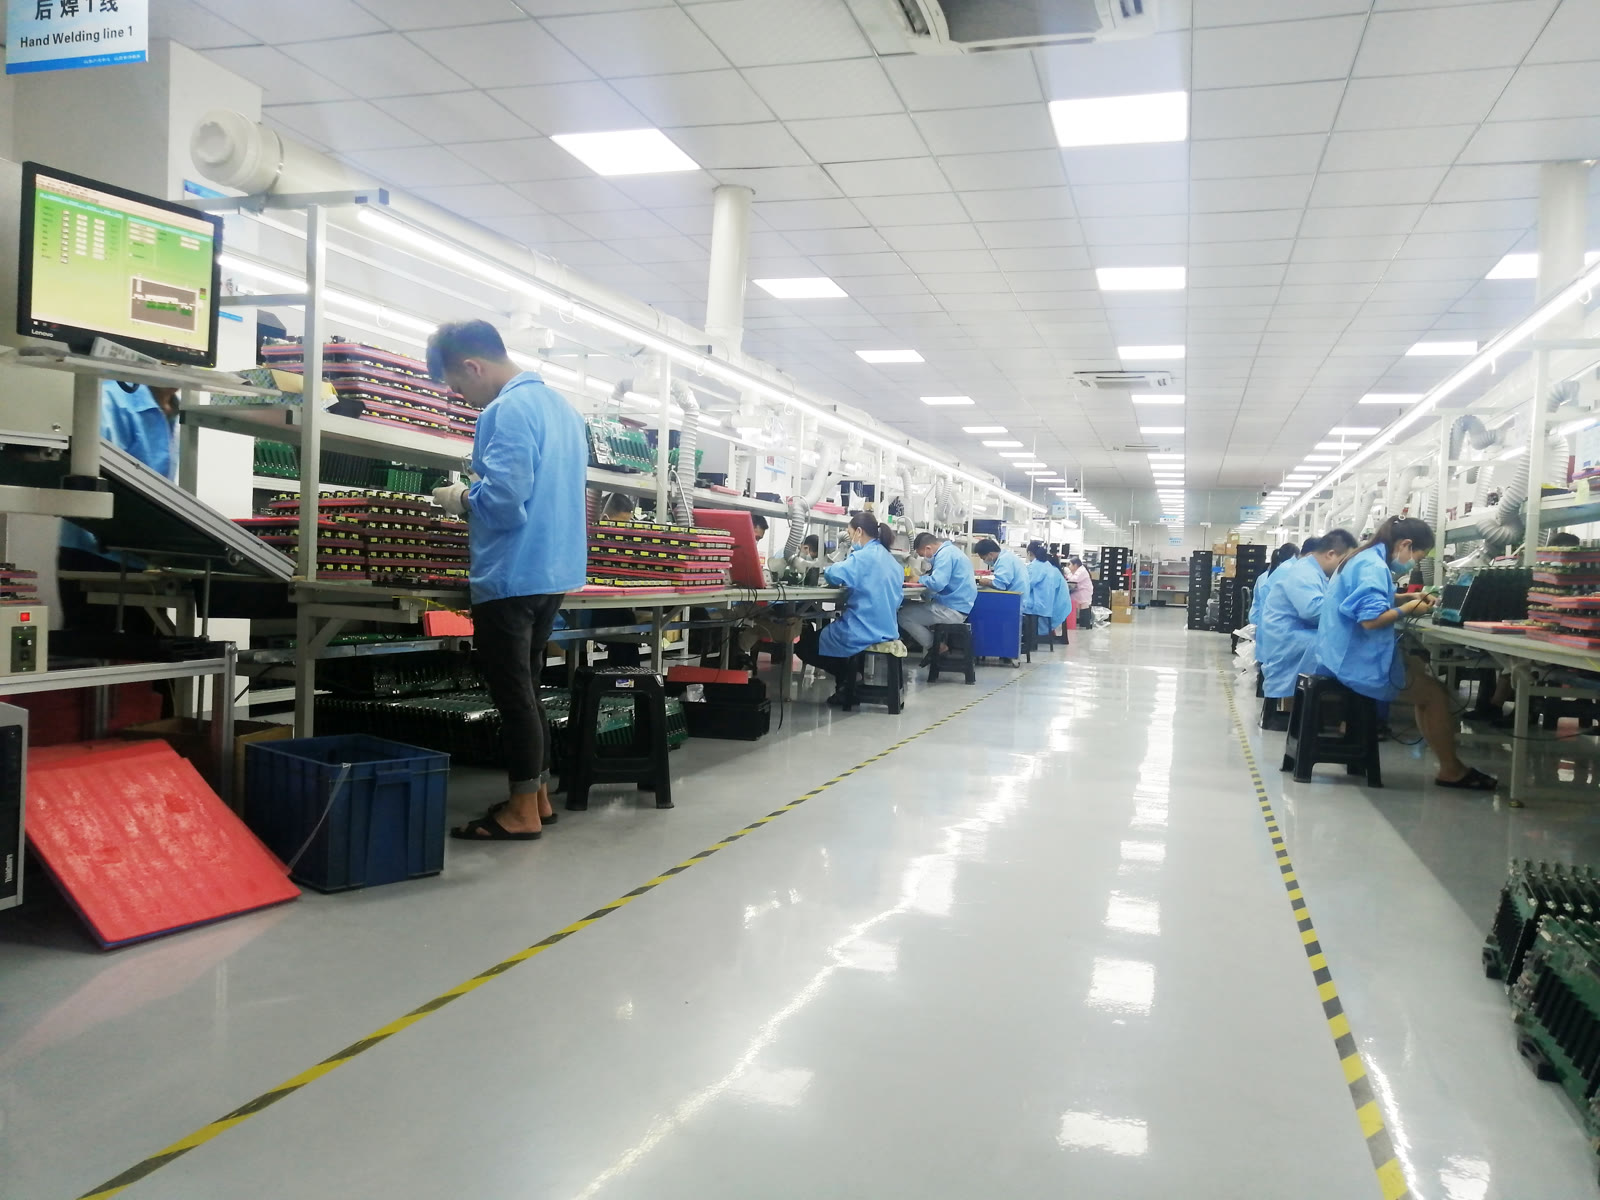
DIP 的手工环节比 SMT 多,管理比设备更关键。按板卡所处状态,在拉线周边配独立标识的暂存区:待插件、待维修、待 QC、不良品、待 QA。每一块板现在在哪一步,看得见。
烙铁手经培训考核后上岗,焊接温度、烙铁头型号与走线按工艺卡执行,不靠师傅手感。同一批板换人做,焊点外观应该一样。
插件后同样上 AOI,错件、漏件、反向当场拦下,不等出货才发现。DIP 的问题一旦流到整机,返工成本是板级的十倍。
这三类不在这道工序里
- 选择性波峰焊:小批量可以单独评估,常规走「波峰焊 + 手工补焊」。
- 压接、铆接与螺柱植入:按具体工艺评估,不默认接。
- 三防涂覆:在本厂另一道工序做,可以接进同一张订单,不另找供应商。
02Inline Process
插件到复检的六步
波峰焊与手工补焊接力:过板焊得到的焊点先成型,再补焊通孔与热敏器件,最后洗板(水洗 + 干冰)、分板、复检。
03Capability
设备清单
DIP 的产能瓶颈通常不在波峰焊,在后焊。这 2 条后焊线,就是按「焊点多、器件杂」两种板型配出来的。
| 插件线 | 2条 |
|---|---|
| 波峰焊 | 2台 |
| 后焊线 | 2条 |
| 洗板 | 水洗机 2台,另配干冰清洗 |
|---|---|
| 分板机 | 1台,自动 |
| 检测 | 插件 AOI、IPQC 巡检、QA LOT 抽检 |
04Control Points
手工工序靠这四条兜底
DIP 的不良八成是人为的:插错、漏插、焊反、混板。这四条正好各治一种。
分区标识
待插件 / 待维修 / 待 QC / 不良品 / 待 QA 五个暂存区独立标识。混板是 DIP 最难查的错,靠物理隔离防。
插件 AOI
插装完先过 AOI,查错件、漏件、反向与极性。不等焊完再查,焊完再拆件的代价高得多。
IPQC 巡检
按巡检表定时抽查焊接温度、烙铁状态与焊点外观,记录在工单上,不是走一圈签个字。
QA LOT 抽检
按 AQL 抽样标准做批次判定。抽检不合格整批退回重检,不挑好的出货。
05FAQ
这道工序常被问到的
手工焊的一致性怎么控?换人会不一样吗?
靠三件事:工艺卡(每个焊点的温度、烙铁头型号、走线方向写死)、培训考核(烙铁手上岗前要过考核,不合格不上线)、首件确认(首件对照装配图逐位看,确认后才批量)。
同一批板中途换人,换的人按同一张工艺卡作业,外观标准一致。
波峰焊过完还要手工补焊,会不会重复加热伤器件?
会避开。热敏器件、连接器与不能过炉的元件在插件时就做遮蔽或后装,不进波峰焊;补焊只针对通孔焊点与需要加锡的位置,烙铁接触时间按工艺卡控制在秒级。
细节在这几篇:插件元件波峰焊的五段温度、选择性波峰焊解决什么问题、双波峰焊机的工作原理
