
02SMT Assembly
SMT 贴片加工
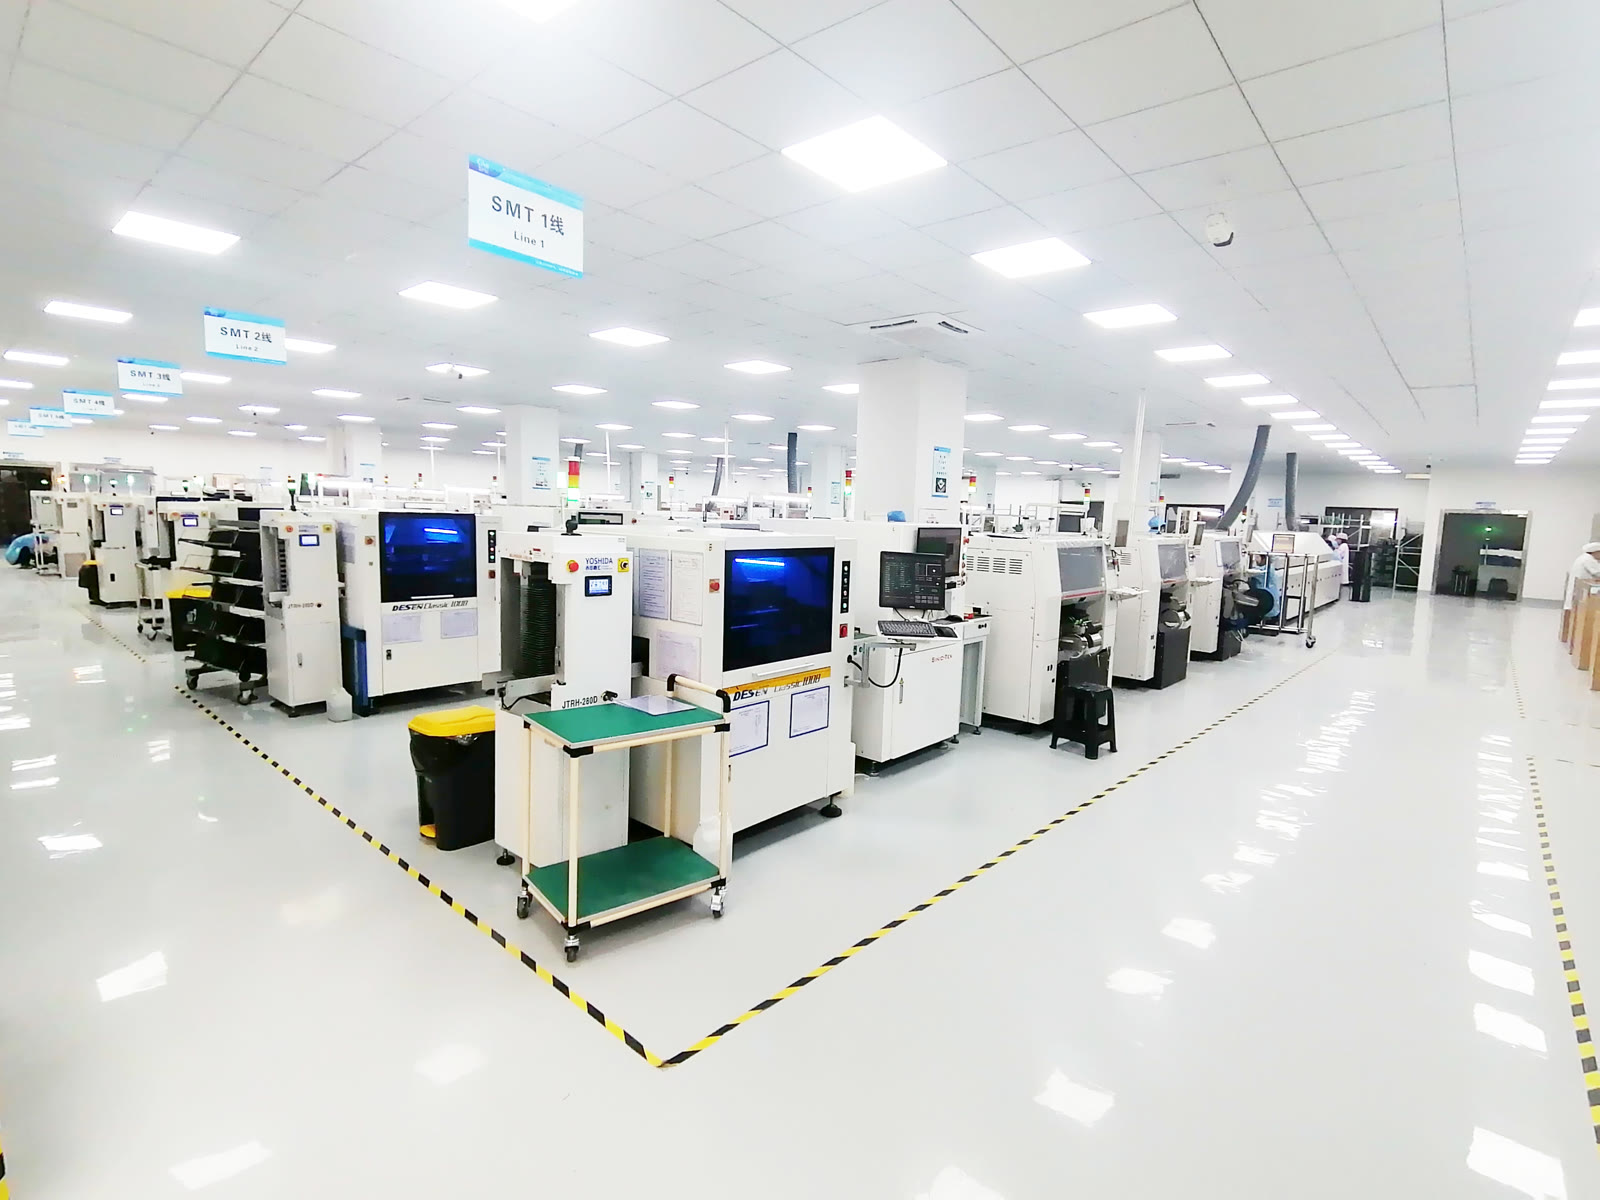
8 条全自动贴片线,日贴装 1200 万点。
小到 01005 的料、密到 0.25mm 的 BGA,在这里都是常规活。
- 激光钢网
- 0.1mm
- 锡膏厚度
- 0.08–0.10mm
- 回流焊
- 12温区充氮
- 焊料
- 全线无铅
01Scope
这道工序做什么
全线配全自动上板机、锡膏印刷机、3D SPI、多温区回流焊、在线 AOI、X-Ray 与钢网清洗机。回流焊 12 温区充氮,SAC305 锡膏,只做无铅。
01005 不是把机器调慢就能贴:要配 0.1mm 激光钢网和 Type 5 锡膏(粉径 15–25 μm);0.25mm 的 BGA 焊盘要 1:1 开窗、锡膏厚度压在 0.08–0.10mm。这些参数固定下来,才算「能做」。
5 人的电子工程师团队在投产前做 DFM,把焊盘、间距、拼板与 Mark 点的问题挡在开线之前。开线之后再改,改的是钱和交期。
这道工序不接的两类活
- 超出设备行程的大板:先把长宽与厚度发过来,确认行程后再报价。
- 软板与刚挠结合板:要按具体叠层评估,不走常规线体。
02Inline Process
一块板从进线到出线
八道工序在一台接一台的机器上连贯走完,中间不落地。锡膏印完立刻 SPI,SPI 不过不进贴片机。
03Capability
能贴到什么程度
下表是稳态能力,不是极限演示。落在表内的板子按标准工艺走,超出表外先做 DFM 再定。
| 贴片线 | 8 条全自动线,高速机与多功能机搭配 |
|---|---|
| 日产能 | 约 1200万点 |
| 最小元件 | 01005(0.4 × 0.2 mm) |
| 最小球间距 | 0.25mm(BGA / QFN) |
| 焊接工艺 | 无铅(RoHS),SAC305 锡膏,12 温区充氮回流 |
| 检测配置 | 3D SPI、在线 AOI、X-Ray、首件测试仪、离线 AOI |
| 交付周期 | 物料齐套后 4–6个工作日;单面、无 BGA 的可压到 48小时 |
04Control Points
四道拦截,都在线上
贴片的不良大多有迹可循:锡膏多了、偏移了、炉温不对。这四道拦截就是按这个顺序、一道一道设出来的。
SPI 控体积
锡膏体积 CpK ≥ 1.33 才放行,偏移超过焊盘宽 25% 直接报警。锡膏量不对,后面全白搭。
首件逐位核对
对照 BOM 与装配图逐位核对方向、极性、封装。首件不过不放量,这一步跳过去,批量就是赌。
双 AOI
在线 AOI 拦过程中的错漏反与偏移,离线 AOI 做出货前复检。两道分开,是因为抽检会漏、全检不会。
X-Ray 看空洞
BGA 看空洞率与枕头效应,斜角 45° / 60° 取像。焊点藏在芯片底下,肉眼和 AOI 都看不见。
05FAQ
这道工序常被问到的
01005 和 0.25 mm BGA 是真能做,还是宣传口径?
真能做,但有条件。01005 要 0.1mm 激光钢网配 Type 5 锡膏(粉径 15–25 μm);0.25mm BGA 焊盘 1:1 开窗、锡膏厚度 0.08–0.10mm、贴装压力单独调。
首批我们会做首件 X-Ray 与切片确认,数据给你看过再放量。做不到的板子会直接说做不到,不接单试错。
双面贴装怎么算?
双面分别计点数,报价单上会写明 A 面 / B 面各自的贴装点位。第二面过回流时,第一面的大器件会二次受热。重的、大的器件通常挪到后焊工序,避免掉件与二次氧化。
下单前客户最常问的:几片起做、报价怎么算、01005 与 0.25 mm BGA、客供料还是代采料、首次合作怎么走。全部十二问 →
细节在这几篇:回流焊为什么要充氮气、锡膏印刷偏移怎么判、X-Ray 怎么看 BGA 焊点
