
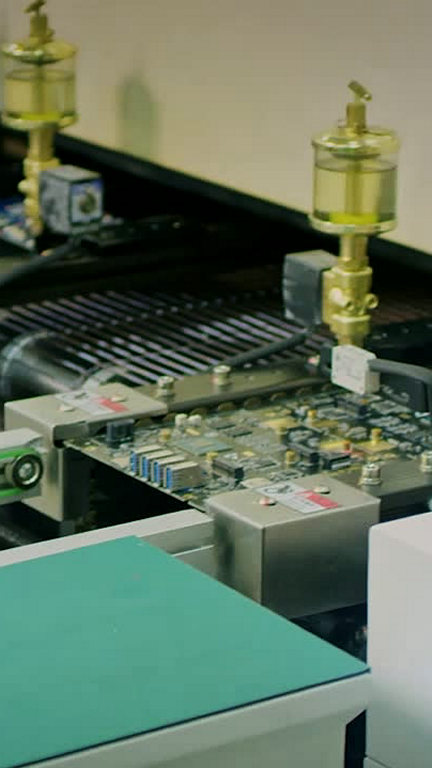
炉子在充氮气,不代表焊点就在低氧环境里。流量表正常、制氮机出气合格,炉膛里的氧含量仍可能超标两三倍。问题大多出在密封和取样位置上。
一、氧化发生在什么时候
锡膏回流时,炉温从 150 ℃ 爬到 245 ℃,锡粉表面的氧化速度随温度呈指数上升。没有氮气保护时,炉膛氧含量接近 21%,Sn 在熔化前就已经在表面生成一层 SnOx。这层膜不会自己消失,它把熔融锡的表面张力抬高,润湿变差,于是出现缩锡、锡珠、焊点发暗,严重的直接虚焊。
无铅焊料更敏感。SAC305 的润湿能力本来就比有铅差,对氧化膜的容忍度比 Sn63Pb37 低得多。同一套温度曲线,有铅时代能过的板子,换无铅后必须靠氮气把氧含量压下来。
二、控到多少才算数
行业里常引用的几档:
- 常规消费类产品:炉膛氧含量 < 1000 ppm;
- 细间距(0.4 mm pitch 以下)、高可靠产品:< 500 ppm;
- 汽车电子、医疗类(IATF 16949 / ISO 13485 体系下的产品):通常要求 < 300 ppm,部分客户审厂会指定 < 100 ppm。
这里说的是炉膛实测值,不是制氮机出口值,也不是流量计读数。两者之间差多少,取决于炉体密封、进出口风幕、排气量和载具带进的空气。
三、测不准的三个原因
取样点错了。把探头插在进气口附近,读数当然漂亮。有意义的位置是恒温区末端和峰值区,也就是板子真正在焊的那两段。
空载测。空炉跑一遍 200 ppm,满载进来一批带载具的板子,氧含量能抬到 500 ppm 以上。载具的镂空面积、进出炉的节奏都会影响结果,要按实际生产状态测。
密封条老化。这是最常见的漏洞。炉门密封条用久了会硬化、开裂,流量表看着正常,实测 3000 ppm。建议每季度用氧分析仪做一次炉膛多点检测,换密封条后重测。
四、12 温区在这里起什么作用
温区多不是为了「看起来高级」,是为了把升温速率压进可控区间:
- 预热段:1~3 ℃/s,太快会飞溅、立碑;
- 恒温段:150~190 ℃ 保持 60~120 s,让助焊剂充分活化、挥发物跑掉;
- 回流段:217 ℃ 以上 40~90 s,峰值 235~245 ℃;
- 冷却段:< 4 ℃/s,太快会让焊点产生微裂纹,太慢会长粗晶粒。
恒温段是助焊剂活性最强的窗口,也是氧含量控制最关键的一段。氮气在这段的作用不是「防止变色」,是让助焊剂把已有的氧化膜去掉之后,锡面不再重新氧化。
五、判断氮气有没有白开
只看焊点亮不亮不可靠。把三个数据放在一起看:炉膛氧含量记录、AOI 的锡珠与少锡误报率、X-Ray 的焊点空洞率。三者同步下降,说明氮气开对了;如果氧含量达标但锡珠率没变,问题多半在锡膏回温和钢网开口,不在气氛。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发
