
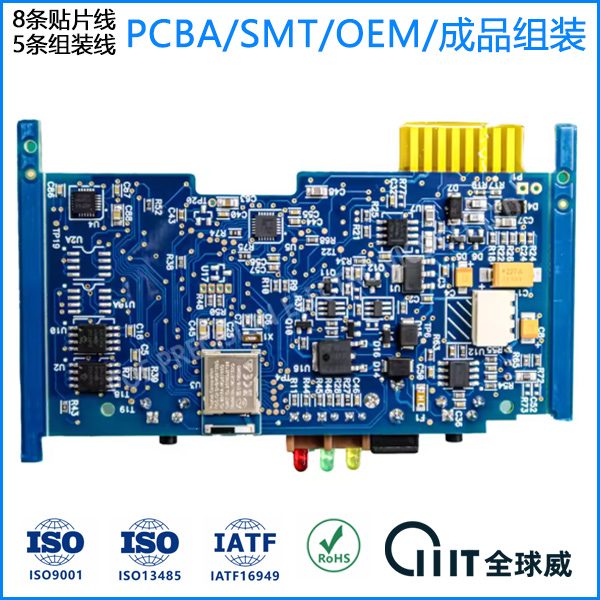
这块板是怎么做的
加工要点 仪器仪表功率板铜厚常在 2oz 以上,散热焊盘多、大焊盘吸热快。我们把钢网局部加厚到 0.18mm 保锡量,回流焊峰值拉高到 240℃并延长 217℃以上时间,让大焊盘吃透热,压住虚焊和锡珠。
大焊盘吃热不均,回流曲线得单独调
功率板上有继电器、MOS 管、大电感,焊盘面积比普通信号板大好几倍。同样一条回流曲线,小焊盘早就熔了,大焊盘还在吸热。我们的做法是给功率板单独做炉温板,在板边和板中心各埋热电偶。实测峰值调到 240–245℃,217℃以上保持 70–90s,冷却斜率控制在 3℃/s 以内。升温区放慢到 1.5℃/s,避免助焊剂过早挥发。这样焊点光亮,空洞率也低。
锡膏量和钢网开孔怎么定
功率板常见 0.15–0.2mm 厚钢网,面积比小焊盘容易少锡。我们一般用阶梯钢网,大焊盘区域局部加厚到 0.18mm,小焊盘保持 0.12mm。锡膏选 SAC305,颗粒度 Type 4,印刷速度 30–50mm/s,刮刀压力 5–7kg。SPI 全检体积 CpK 做到 1.33 以上才放行。有一次客户板子上 0.5mm pitch 的 IC 和大焊盘挨着,开孔内缩 0.05mm 后锡珠明显减少。想了解贴片环节的细节,可以看我们的 SMT贴片加工厂 页面。
功率板检测不能只靠 AOI
AOI 能看偏移和少锡,但功率器件的底部焊盘、散热焊盘空洞,得靠 X-Ray。我们要求功率板 X-Ray 抽检空洞率小于 25%,关键 MOS 管位置全检。ICT 测通断和电阻,FCT 加满载老化,跑 2 小时高温 85℃。有一回客户反馈上电烧管,拆开看是散热焊盘空洞超标,后来把钢网开孔改成网格状,空洞降到 15% 以下。检测配置可以按产品等级来定,医疗类客户我们会加离子污染度测试,要求小于 1.56μg/cm² NaCl 当量。
- 钢网局部加厚到 0.18mm,保证大焊盘锡膏量
- 回流焊峰值 240–245℃,217℃以上 70–90s
- SPI 体积 CpK ≥ 1.33,X-Ray 空洞率 ≤ 25%
- 功率器件过炉后 100% 目检加抽测
- 批量前先做 5 片首件,确认曲线和锡膏量
虚焊和锡珠,多半是预热没做够
功率板虚焊,我见过最多的是预热区升温太快,助焊剂还没活化就干了。把预热斜率压到 1.5℃/s 以下,恒温区 150–180℃保持 60–90s,虚焊能少一大半。锡珠问题则要查钢网开孔和贴片压力,尤其是大焊盘旁边的元件,贴片压力过大会把锡膏挤出来。我的建议是:功率板打样阶段就做 DOE,把钢网厚度和回流曲线两个变量定下来,别等批量了再调。需要配套程序烧录和功能测试的,可以走 程序烧录 服务。如果板子后续要做三防,涂覆前记得把大焊盘区域遮蔽好,具体做法在 电路板三防 页面有写。
手上有功率板要评估,把 Gerber 和 BOM 发过来,我们按铜厚和焊盘密度给你出钢网开孔图和回流曲线建议,3 个工作日内回复。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发


