
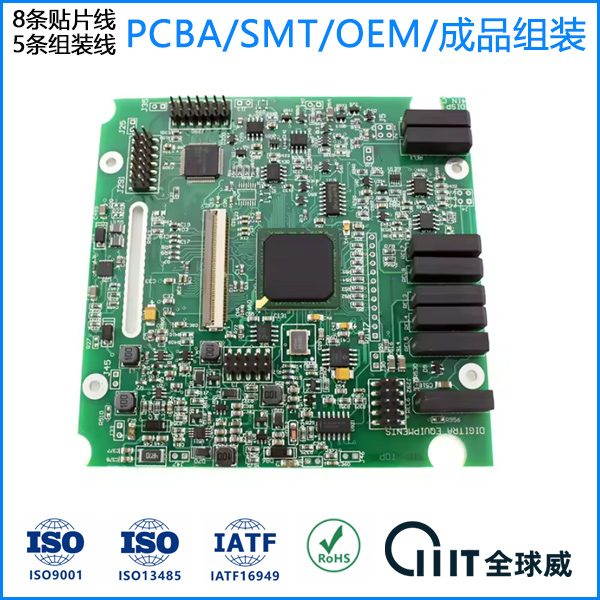
这块板是怎么做的
加工要点 安防监控控制板常见多品种小批量,板上有摄像头接口、以太网、电源模块,拼板多、换线频。我们把钢网开孔按焊盘面积比逐个核对,0.5mm Pitch 的 QFN 和 0402 阻容分开下锡量;回流焊用 12 温区氮气炉,峰值温度按板厚和器件密度分档,减少虚焊和立碑。
多品种小批量,换线速度决定交期
安防监控控制板型号杂,一个订单可能只有几十片,但涉及 BGA、QFN、连接器混装。换线时先做首件确认,核对物料位号和极性,再跑 SPI。贴片机用模组机加高速机搭配,01005 和 0.25mm 球间距的器件也能贴。打样 3–5 个工作日,批量 4–6 个工作日,前提是钢网和程序提前准备好。
钢网和回流曲线,是虚焊的两个源头
钢网厚度我们一般取 0.10–0.12mm,面积比小于 0.66 的焊盘要扩孔或减薄。回流升温控制在 1–3℃/s,217℃ 以上保持 60–90s,峰值 235–245℃。冷却斜率别太快,否则细间距引脚容易拉尖。氮气回流能把氧化渣压下去,对安防板上的镀金焊盘尤其明显。钢网开孔这块建议让代工厂出开孔报告,不要只给一张 Gerber。
检测配置要跟板子复杂度走
安防监控控制板通常配 SPI、AOI 和 X-Ray。SPI 看锡膏体积 CpK,低于 1.33 就调印刷参数;AOI 查贴装偏移和极性;BGA 和 QFN 底部焊点用 X-Ray 看空洞率。功能测试按板子实际接口配 FCT,以太网和视频接口要通电老化。程序烧录可以放在测试前,也可以放在组装后,看客户产线习惯。
- 钢网厚度 0.10–0.12mm,面积比不足的焊盘做扩孔处理。
- 回流峰值 235–245℃,217℃ 以上 60–90s,冷却斜率控制在 −2℃/s 以内。
- SPI 体积 CpK ≥ 1.33,首件确认后连续监控。
- BGA、QFN 焊点做 X-Ray 抽检,空洞率按 IPC-A-610 验收。
- 功能测试覆盖以太网、视频接口和电源输出,通电老化后再包装出货。
我的判断是:安防监控控制板别只看贴片价格,先看代工厂有没有 SPI 和 X-Ray。没有这两样,虚焊和空洞只能靠后焊修,批量越大越吃亏。需要评估的话,把板子的拼板图和 BOM 发过来,我们按工艺难度给一版控制板加工方案。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发


