
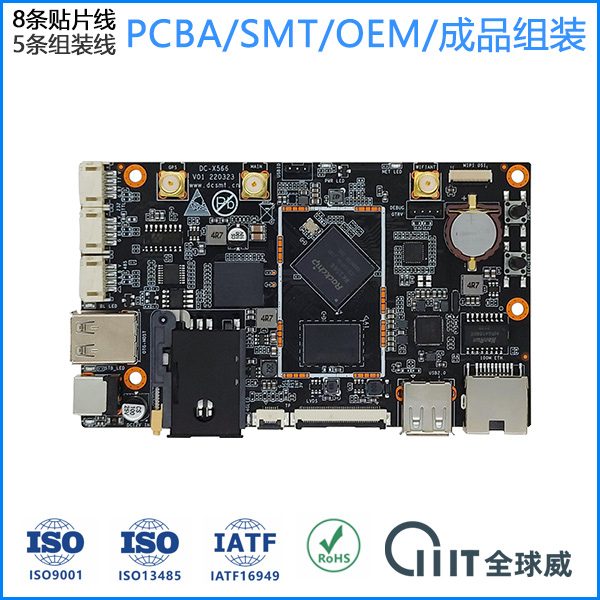
这块板是怎么做的
加工要点 电力监测采集板常把 mV 级模拟小信号和数字电路放在同一块板上,关键是控制焊点空洞和助焊剂残留,避免漏电和漂移。我们做法是:钢网开孔按面积比调整,回流焊用氮气保护,检测加离子污染度测试,确保长期稳定。
模拟小信号与数字电路混排,焊点质量怎么保?
采集板上有高精度运放、基准源和 ADC,焊点哪怕几十微欧的额外电阻都会影响测量。所以回流焊后焊点要饱满、无空洞,尤其 GND 和基准引脚。我们用的 SAC305 无铅锡膏,钢网厚度 0.12mm,对 0.5mm 间距的 QFN 芯片,开孔面积比控制在 0.66 以上,保证锡量。炉子 12 温区,峰值温度 238℃,217℃ 以上维持 75 秒,冷却斜率控制在 3℃/s 以内,减少热应力。
隔离与爬电距离,加工时怎么防?
采集板常要求 2.5kV 隔离,爬电距离不够,耐压测试会打火。板边和隔离槽附近不能有锡珠、飞溅。我们贴片后加 AOI 检查,对隔离带区域单独设程序,发现锡珠立即标记。另外,助焊剂残留会降低表面绝缘电阻,所以清洗后测离子污染度,要求小于 1.56μg/cm² NaCl 当量。三防漆涂覆时,隔离槽和连接器引脚要遮蔽,避免漆进端子。
校准和测试,怎么配合?
采集板出厂前要校准,加工方得配合预留测试点。我们建议在板边加测试焊盘,方便 ICT 测试和程序烧录。对于带 MCU 的板子,我们可以在 SMT 后直接烧录程序,减少周转。功能测试时,用标准源输入信号,对比输出,确保精度。如果客户有校准工装,我们也能对接。
- 钢网开孔按焊盘面积比≥0.66设计,保证 QFN 和 0402 焊点锡量。
- 回流焊全程氮气保护,氧含量控制在 1000ppm 以下,减少氧化和空洞。
- 每批次做首件确认,用 X-Ray 检查 BGA 和 QFN 空洞率,要求小于 25%。
- 清洗后测离子污染度,超标则重新清洗,确保绝缘电阻。
- 测试点预留直径 1.0mm 以上,方便探针接触。
我的建议:采集板别省清洗和涂覆,现场故障多半是残留和爬电引起的。找代工厂时,先看他们有没有 SMT贴片加工厂 的氮气回流焊和离子污染度测试设备,这比价格重要。我们这边可以帮你评估 首件确认 和检测方案,也可以提供 程序烧录 服务。把板子图发过来,我们给你工艺建议。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发


