
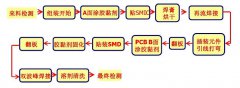
一条 SMT 线不是几台贴片机。印刷加 SPI、贴装、回流、AOI 与 X-Ray、分板六个环节,任何一环拖后腿整线产能就上不去。附单线日产出怎么算,别只看理论速度。
说「我们有 8 条 SMT 线」,听起来是规模;拆开看每一条线的构成,才知道产能和质量是怎么来的。一条标准线从一头走到另一头,是这六个环节。
一、上板与载具
看起来最不重要的部分,实际影响很大。上板机负责节拍稳定,载具(过炉治具)决定薄板、拼板、异形板能不能平稳过炉。载具设计不好会带来两个问题:受热不均导致板子翘曲、遮挡导致局部温差过大。
二、锡膏印刷机与 SPI
印刷是整条线良率的源头。行业里的共识是,焊接缺陷有六到七成源自印刷。印刷机之后紧跟 SPI(锡膏检测),测锡量、面积、高度、偏移、桥连。这一步的价值在于:印刷不良当场洗掉重印,成本几分钟;流到回流之后才发现,成本是拆焊返修。
三、贴片机
通常是高速机加泛用机的组合:高速机跑 0402、0603 这类小元件,泛用机贴 IC、连接器、异形件。关键参数不是「每小时多少点」这个理论值,是实际稼动率。换线次数、供料器状态、抛料率都会把它拉下来。01005 这类微型元件对吸嘴、供料器、视觉对位的要求明显更高。
四、回流焊
温区数量决定温度曲线的腾挪空间。12 温区可以把预热、恒温、回流、冷却四段切得更细,升温速率压进 1~3℃/s 的可控区间,减少立碑和飞溅。带氮气的作用是把炉膛氧含量压下去,无铅焊料对氧化膜更敏感,这一点在细间距和高可靠产品上是刚需。
五、AOI 与 X-Ray
在线 AOI 查外观:缺件、错件、极性、偏移、立碑、少锡、桥连。X-Ray 查被遮挡的焊点:BGA、QFN 散热焊盘、通孔填充。两者的分工要说清楚。AOI 看不到器件底下,X-Ray 的效率撑不起全检,所以是「AOI 全检 + X-Ray 按比例抽检」的组合。
六、下板与分板
分板方式影响应力:V-cut 掰板、铣刀分板、激光分板,对元件和焊点的应力完全不同。板边有脆性器件(陶瓷电容、晶振)时,铣刀或激光比手工掰板安全得多。
七、一条线的产能怎么算
日产能 1200 万点、8 条线,折算下来单线约 150 万点/日,按两班算。这个数字不是贴片机的理论速度,是含换线、调机、首件、检验的实际产出。所以听到「单机 10 万点/小时」,要问的是:这条线一天真正能出多少片合格的板。
这篇有用,转给同事
微信扫一扫
扫码在手机上打开并转发
